
印刷色差控制解决方案
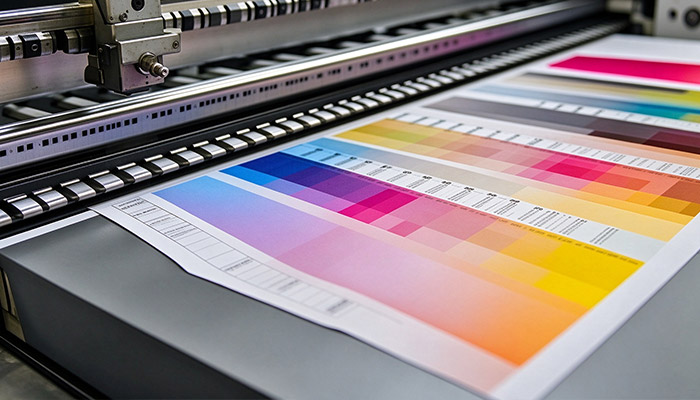
印刷品色差是客户最关注的品质痛点。受纸张、油墨、设备、环境、工艺等多重因素影响,容易出现同单前后色差、批次色差、打样与大货色差。 常州九洲彩色印务建立全流程色彩管理体系,从前期文件、打样、原料、生产、出厂检测全链路管控,最大限度缩小印刷色差,保证色彩一致性,满足品牌标准化视觉要求,适用于精品礼盒、药盒、盲盒、食品/日化包装盒、画册等各类彩印产品。
色差产生的主要原因
01. 设计文件端
RGB/CMYK色彩模式混淆、图片色域不匹配、色彩参数不规范
02. 物料因素
不同批次纸张白度、光泽度、吸墨性差异;油墨批次色相波动
03. 生产环境
车间温湿度变化,影响油墨干燥与网点还原
04. 印刷设备
滚筒压力、水墨平衡、网点磨损、机器参数变动
05. 人为比对
观察光源不标准,自然光/室内灯光肉眼判断带来视觉误差
全流程色差控制实施措施
01. 印前:源头控色,统一色彩标准
文件规范化处理:所有稿件统一转为CMYK印刷色域,规避RGB屏幕色与印刷色偏差;对图片进行色彩校准,高要求产品提供ICC色彩特性文件。
标准打样:采用与大货同批次纸张、同型号油墨做数码打样/传统打样,打样作为大货色彩参考基准,不使用屏幕颜色作为验收依据。
提前确认色卡:客户可提供潘通Pantone色号或实物色样,我方记录LAB色彩数值,建立产品色彩档案,后续翻单直接调取参数。
02. 原材料管控:稳定基础底色
纸张入库抽检:检测纸张白度、平滑度、吸墨值,不同批次纸张做色彩比对,波动超标不予投产。
油墨管理:固定品牌油墨,专色油墨统一调配,留存留样,每批次专色测量LAB值,减少油墨本身色相波动。
03. 印刷生产过程:在线实时监色
恒温恒湿车间管控:稳定温湿度,减少纸张伸缩、油墨挥发带来的色彩漂移。
开机首件确认:开机第一件产品,使用分光测色仪测量LAB色差ΔE值,同时在D65标准光源箱内目视比对,首件合格后方可批量生产。
生产巡检:印刷过程中定时抽样检测,监控网点、墨量,动态微调水墨平衡,防止生产过程中颜色慢慢偏移。品质目标:常规彩印ΔE≤3;高端精品包装ΔE≤2(人眼基本难以分辨色差)
04. 成品检验:标准环境下复核
成品色彩检测在国际标准光源箱内比对,规避普通灯光造成的视觉误判。
同批次成品抽样比对,跨批次翻单调取历史色彩数据,对比留样样品,管控批次色差。成品留样归档,长期保存,方便客户返单时延续色彩。
客户配合建议(减少色差双向配合)
1. 提供实物原样或潘通色号,比图片、屏幕截图更准确;屏幕仅作构图参考,不能作为颜色标准。
2. 确认打样稿作为大货颜色基准,打样确认后再安排大货生产。
3. 若需要跨季节、跨年度返单,预留少量旧样,便于色彩对标。
方案价值
降低打样与大货色差、同订单前后色差、多次翻单批次色差
标准化色彩档案,长期稳定品牌视觉,适合品牌包装长期复购
仪器量化检测(ΔE数值),告别单纯肉眼主观判断,品质可量化、可追溯
适配各类彩盒、礼盒、盲盒、药盒、画册等印刷包装产品